
銑床精密加工採購規格與精度比較
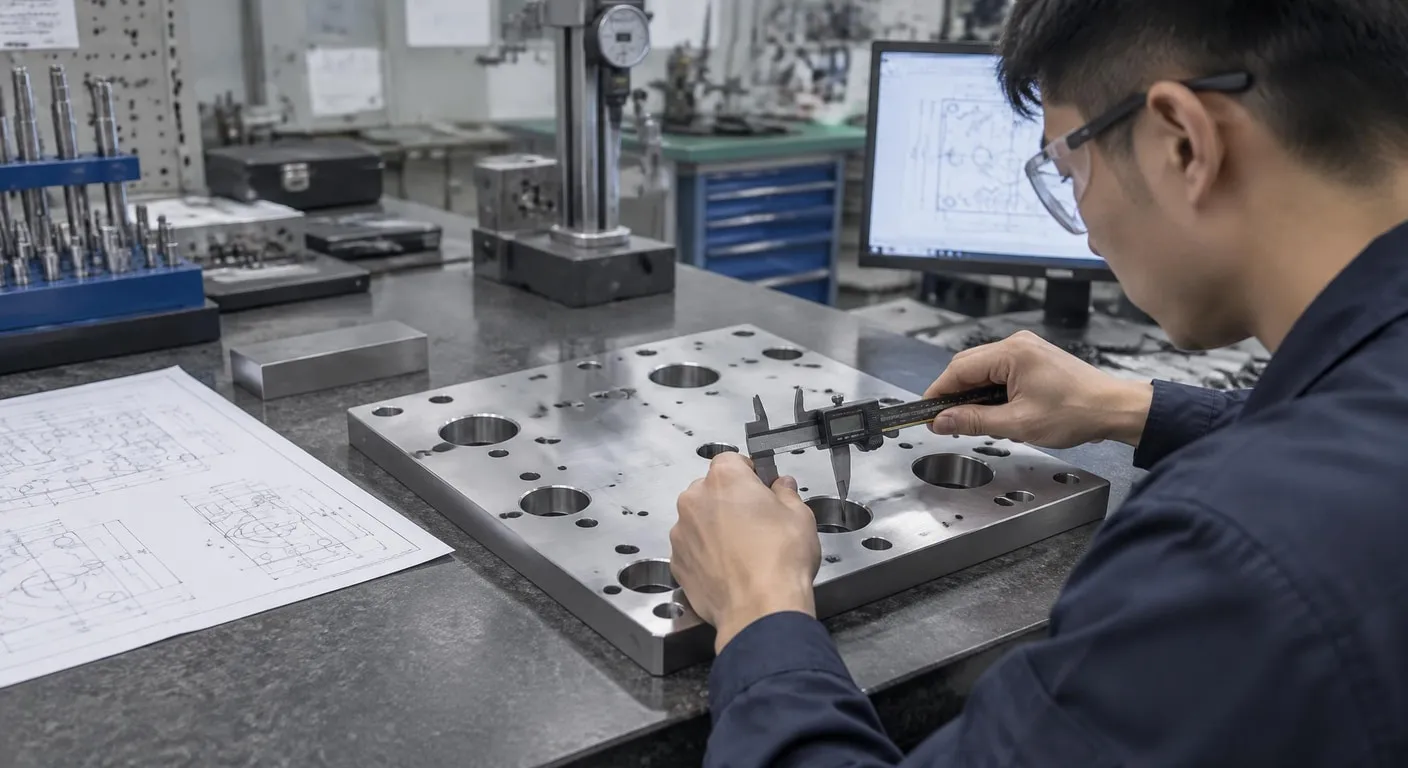
加工與配管零件的採購,真正需要比較的不是名稱或單價,而是規格是否相容、精度是否能被驗證,以及後續組裝是否穩定。從工件公差、端子齒位到管路接口,都應在詢價前轉成可核對的指標,才能減少買錯規格造成的重工與成本浪費。
■ 先判斷規格與精度
銑床精密加工的採購判斷,應先核對工件材質、加工尺寸、孔位與允收公差,再確認設備行程與刀具條件是否相容。若圖面只寫一般精度,卻未標示基準面、孔距或端子齒位,供應商很難用同一標準報價,後續也容易出現裝配干涉。採購者應將關鍵尺寸、量測工具與驗收位置明列,避免只以加工名稱代替真正規格。
金屬加工廠的評估不能只看是否能切削金屬,還要確認材質硬度、工件最大尺寸、夾持方式、表面要求及檢測紀錄。對有齒位、孔群或薄壁結構的工件,尤其要詢問變形控制與基準轉換方式;若供應條件沒有對應的量測證據,即使名義尺寸相同,也可能在組裝時產生偏差。
先核對工件:
先確認工件材質、外形尺寸、孔位與公差,再對照設備行程、刀具規格及夾治具能力,避免只看單一加工名稱就下單。檢查關鍵精度:
端子齒位、孔距與配管接口若有微小偏差,後續組裝便可能增加修整、重工或現場調整成本,應在採購前列入驗收項目。統一詢價基準:
詢價時同步提供圖面版本、材質、數量、表面要求與檢測方式,讓不同供應條件能以相同基準比較,降低規格誤判。
■ 把採購流程變成可驗證條件
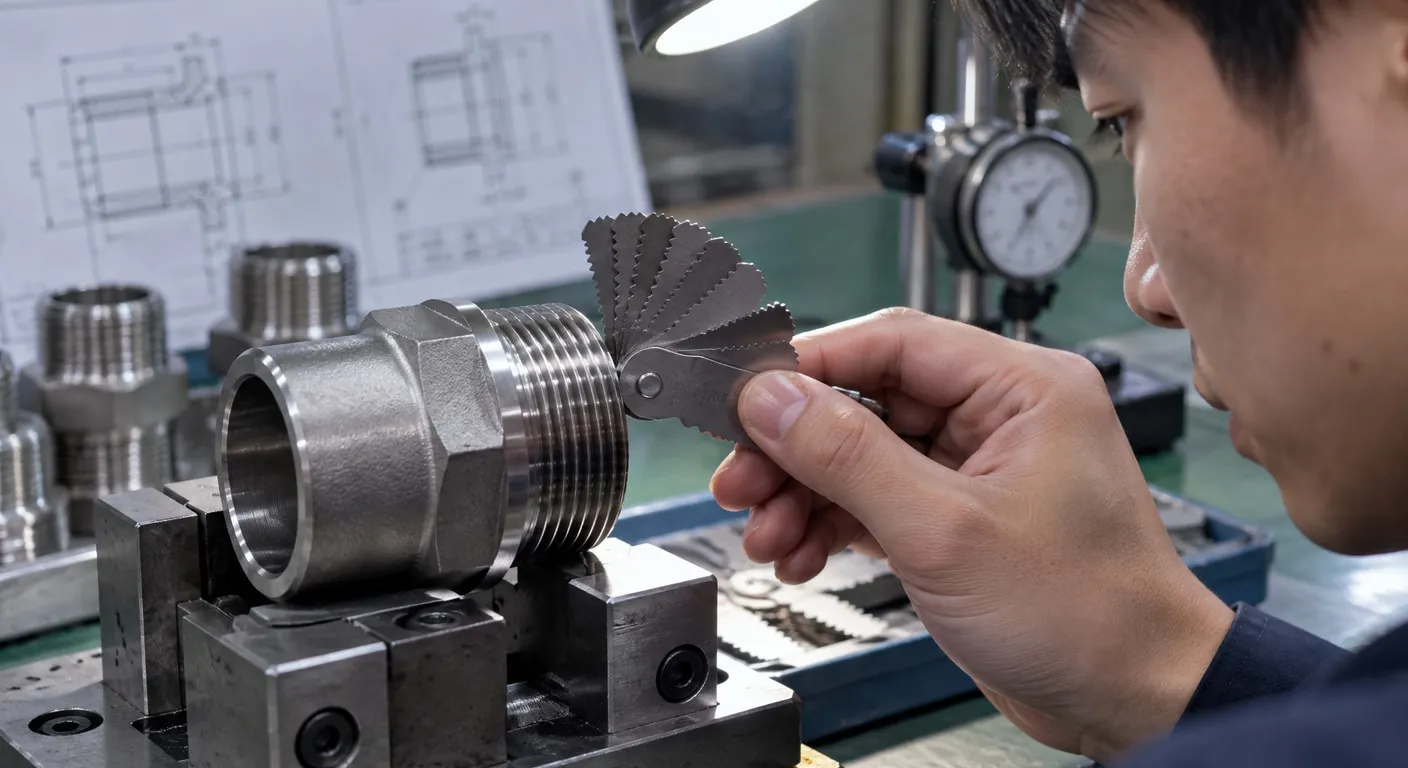
配管施工前,應把管徑、螺紋、法蘭尺寸、材質與壓力條件列入核對表,並確認零件接口能與既有管路相容。現場若還涉及支撐、彎頭方向或維修空間,就不能只依單一零件尺寸下單;應先以圖面或現況資料確認安裝基準,再檢查密封面、牙距與連接方式,降低到場後無法組裝的風險。
配管工程的詢價與驗收,建議分成圖面確認、材料核對、加工檢查、試配與紀錄留存幾個節點。每個節點都要指定判定方法,例如以量具確認外徑與孔距、以螺紋規檢查牙型,或以試組確認法蘭對位。若設計中途變更,應同步更新版本與標記,避免現場拿舊圖施工,造成返工與材料損耗。
■ 不同供應條件怎麼比
比較車床加工廠時,不宜只看單價,還要比較旋轉件尺寸公差、螺紋檢測、批量穩定性與異常處理紀錄,操作員可依規格檢核。若零件需再與銑削面、端子或管件組合,還要確認基準面、同軸度與接口尺寸是否能互相銜接。採購表可分成規格符合度、檢驗證據、交付風險與溝通成本四欄,讓低價但需大量修整的方案不會被誤判為最划算。
| 加工條件比較 |
|---|
| 銑削適合平面、槽孔與端子齒位控制;車削適合外徑、內孔與螺紋。比較時仍須回到工件形狀、公差、材質、批量及檢測證據,不能只看設備名稱或單價。 |
| 接口驗收重點 |
| 配管零件除管徑外,還要核對牙距、法蘭、密封面、材質與壓力條件;任何一項不符,都可能讓現場施工追加修改,採購時應要求版本一致的圖面與檢驗紀錄。 |
■ 常見問答 (FAQ)
Q1: 金屬加工詢價前要準備哪些資料?
應先確認材質、外徑或長度、孔位、齒位、螺紋及允收公差,再核對設備加工範圍與檢測方式。若資料不完整,應先補齊圖面版本,避免報價建立在錯誤假設上。
Q2: 銑床與車床加工要怎麼選?
不能只以設備名稱判斷。銑削偏重平面、槽孔與端面位置控制,車削則常處理旋轉對稱外徑、內孔與螺紋;仍須依工件形狀、公差及批量選擇合適流程。可先整理需求、限制與驗收條件,再依流程逐項比較。
| 若正進行加工或配管零件採購,建議先整理圖面、公差與接口資料,再依規格相容性逐項詢問,讓比較建立在可驗證的條件上。 |