
銑床精密加工固定模替換模成本比較
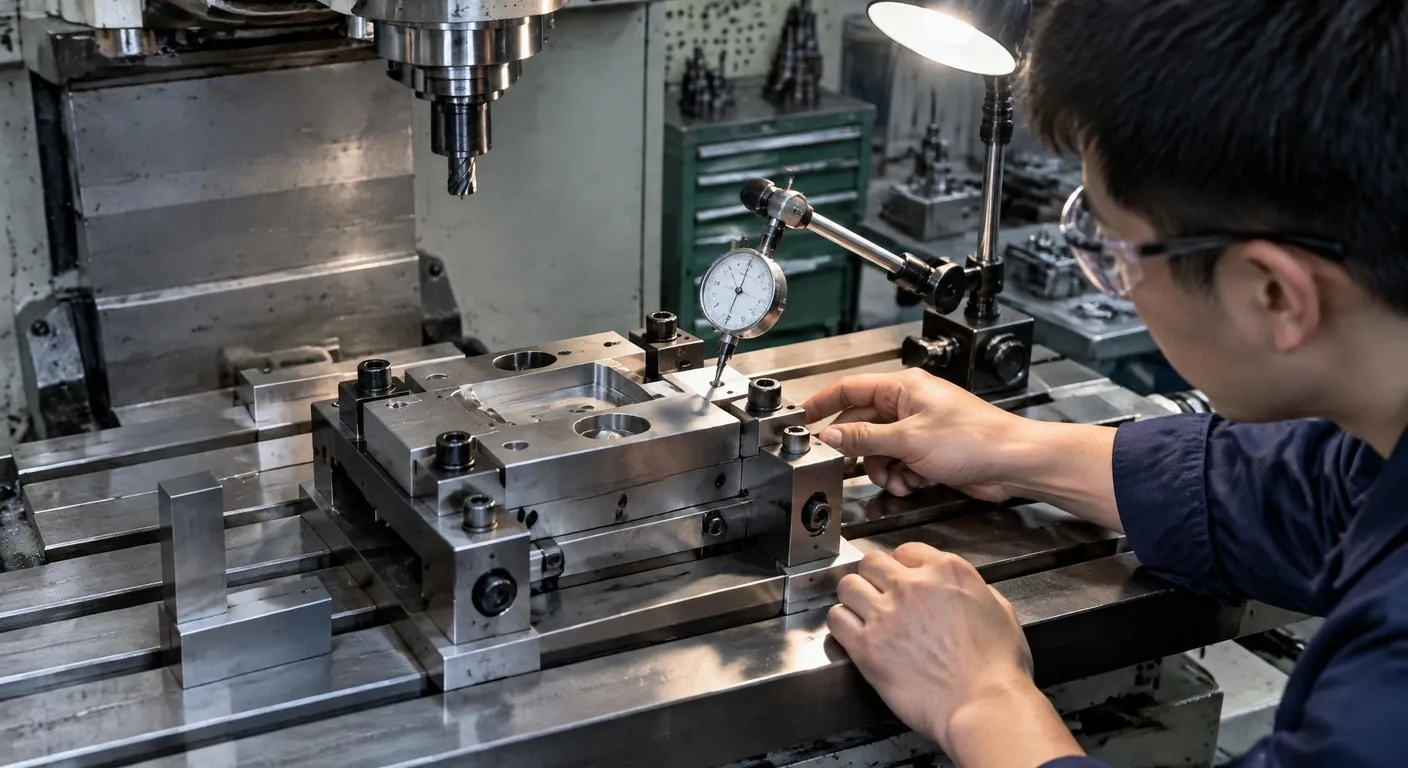
固定模與替換模的選擇,不能只看一次採購價格。當工件長期生產,模具折舊、零件備料、換線校正、故障停機與人員操作都會累積成總持有成本。本文從維修策略出發,整理判斷條件、配管流程與長期比較方法,協助在規格穩定與彈性需求之間做出可追溯的規劃。
■ 先判斷模具成本從哪裡累積
銑床精密加工的長期成本,常不只來自刀具或模具本體,也包括基準面磨耗、夾持變形、重複校正與不良品重工。若工件尺寸穩定、批次頻繁,固定模的初期投入可依預估使用年限折舊;若產品多樣且常改規格,則要把替換模的定位一致性、零件通用程度與換模工時一併納入判斷。
金屬加工廠進行方案診斷時,應先整理工件材質、尺寸公差、每月批量、模具使用次數與過去維修紀錄,再區分正常耗損和突發損壞。固定模要確認關鍵零件是否可單獨更換,替換模則要檢查備品是否能跨規格共用;若只看單次加工費,容易忽略庫存、等待與停機所形成的隱性支出。
先看使用週期:
固定模初期投入較高,但若基準尺寸穩定、使用頻率高,長期可攤薄換模、校正與停機成本,適合納入設備壽命規劃。管理備料風險:
替換模便於因應多規格與快速切換,卻要同步管理備品、刀具、定位件與校正紀錄,否則隱性維護成本容易被低估。合併總持有成本:
比較方案時不只看模具採購價,也應把加工精度、換線時間、故障停機、庫存占用與人員操作風險放在同一張表。
■ 把維修與備料納入流程設計
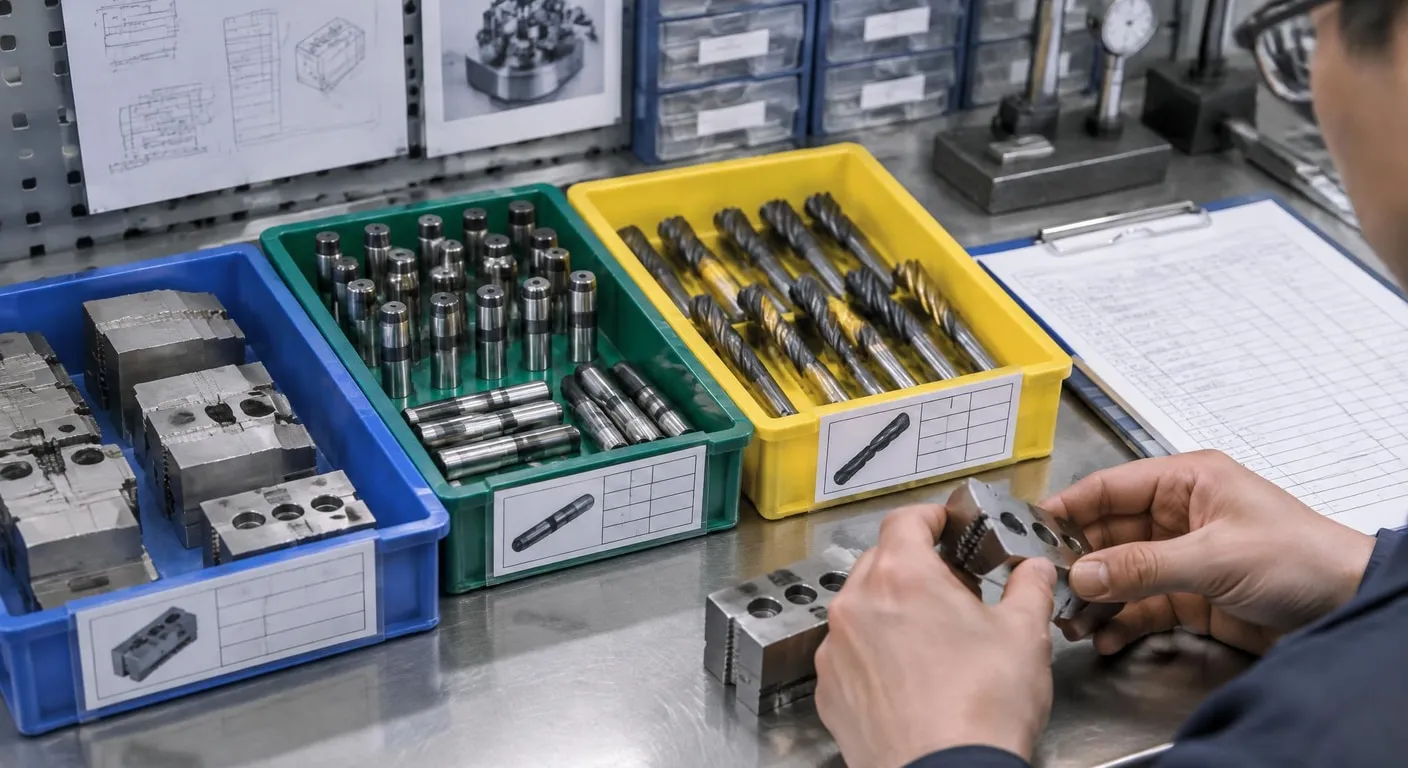
配管施工若涉及支架、法蘭、管件或現場切配,模具與夾具的定位穩定會影響後續組裝。規劃時可先建立工件基準與檢查點,再記錄固定模的磨耗上限、替換模的裝配方向及常用零件數量;每次換模後核對尺寸與外觀,讓維修人員能依紀錄判斷是校正、換件或重新評估方案。
配管工程的長期維護不宜只在故障後處理,應依使用頻率設定檢查週期,並為定位銷、夾持件、刀具與易耗零件建立最低備量。固定模可預先安排關鍵部位翻修與備用件,替換模則要標示規格、相容設備與校正狀態;如此能降低臨時找料、錯裝及等待外部加工的風險。
■ 用總持有成本做長期取捨
評估車床加工廠的固定模或替換模時,應把加工精度、換線時間、故障停機、庫存占用與人員操作風險放在同一張表,而不是只比模具採購價。固定模可能降低重複定位與校正頻率,替換模則保留規格轉換彈性;真正的差異要回到年度使用次數、工件變化與可接受停機時間,並以維修紀錄驗證假設。
| 方案比較 |
|---|
| 固定模適合規格穩定與高頻使用,重點是建立磨耗上限、定期校正和關鍵零件備庫;替換模適合多規格切換,重點則是標示相容性、管理庫存與縮短換線確認時間。 |
| 計算口徑 |
| 估算時將初期採購與折舊、年度耗材、換模校正工時、故障停機、備品占用及不良重工分列,再用實際使用次數換算每件工件的長期負擔,避免被單一報價誤導。 |
■ 常見問答 (FAQ)
Q1: 固定模與替換模要如何估算總持有成本?
可先統計一年內的換模次數、校正工時、刀具與定位件耗用、故障停機及備品占用,再將固定模折舊與替換模採購、保管成本分開計算,避免只比較單次報價。
Q2: 什麼情況適合採用固定模?
當產品規格長期穩定、批量與使用頻率較高,固定模通常較容易攤平初期投入;若規格經常變動或需要快速切換,替換模的彈性可能更具價值,但需嚴格管理備料。
| 若正在評估固定模與替換模,建議先整理工件規格、使用頻率、維修紀錄與備料清單,再以總持有成本比較適合的長期方案。 |