
半導體零件治具與銑床人因評估
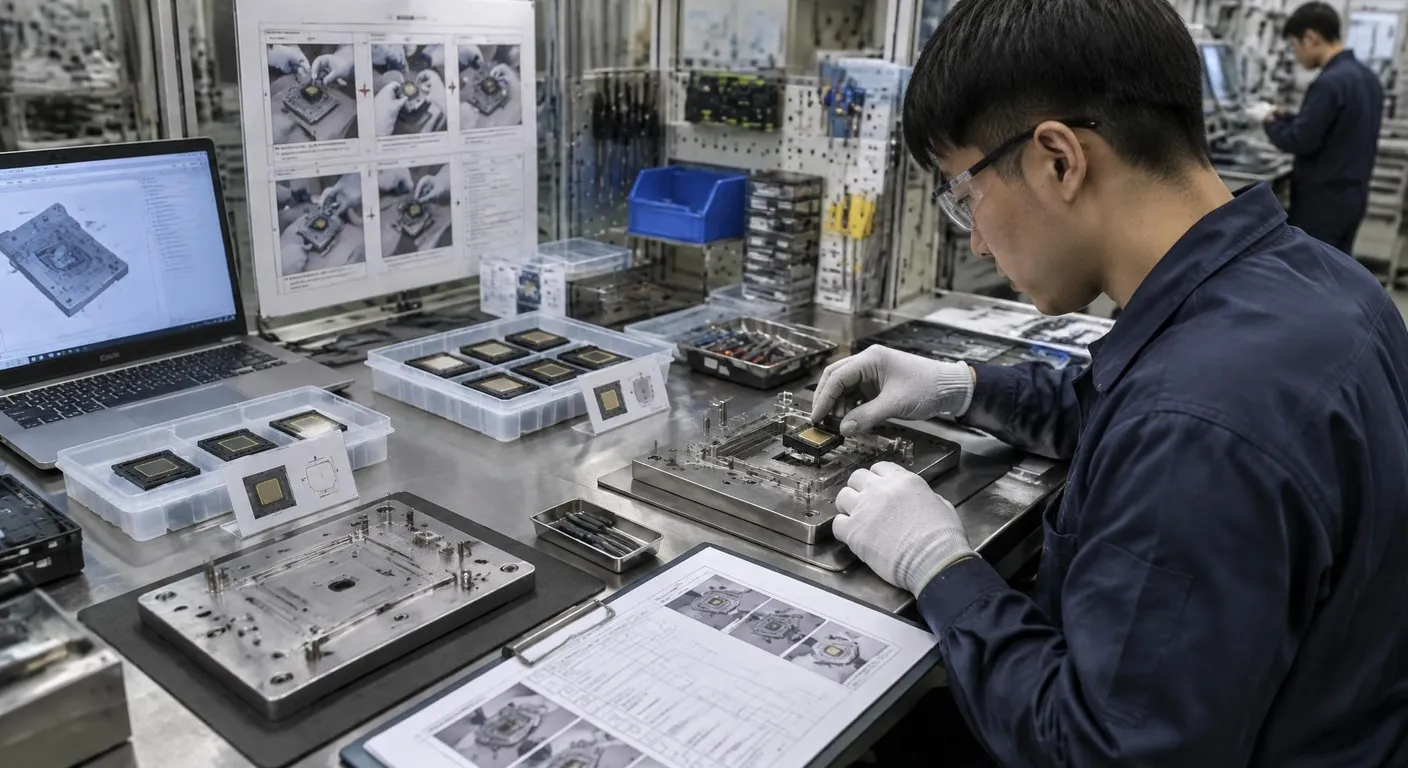
半導體零件的連續加工,效率不只取決於機台速度,也取決於技師每天重複夾持、換模與確認的身體負荷。當治具難拆、定位步驟不清或排程未納入疲勞,節拍、品質與交接都可能受到影響。本文從握力、快拆與工長排程三個角度,整理評估治具與銑削流程時應觀察的實務條件。
■ 先辨識負荷與失效條件
半導體零件若在連續作業中需要反覆夾持,評估重點就不應只看尺寸精度,也要記錄每次握力、手腕角度與放置方向。當夾具把手過小、施力方向偏斜,或操作員必須以單手托住工件再鎖固,疲勞容易累積,並可能造成放置不到位、刮傷或漏做確認。診斷時可分班別記錄節拍與異常,確認問題是否在高峰時段更明顯。
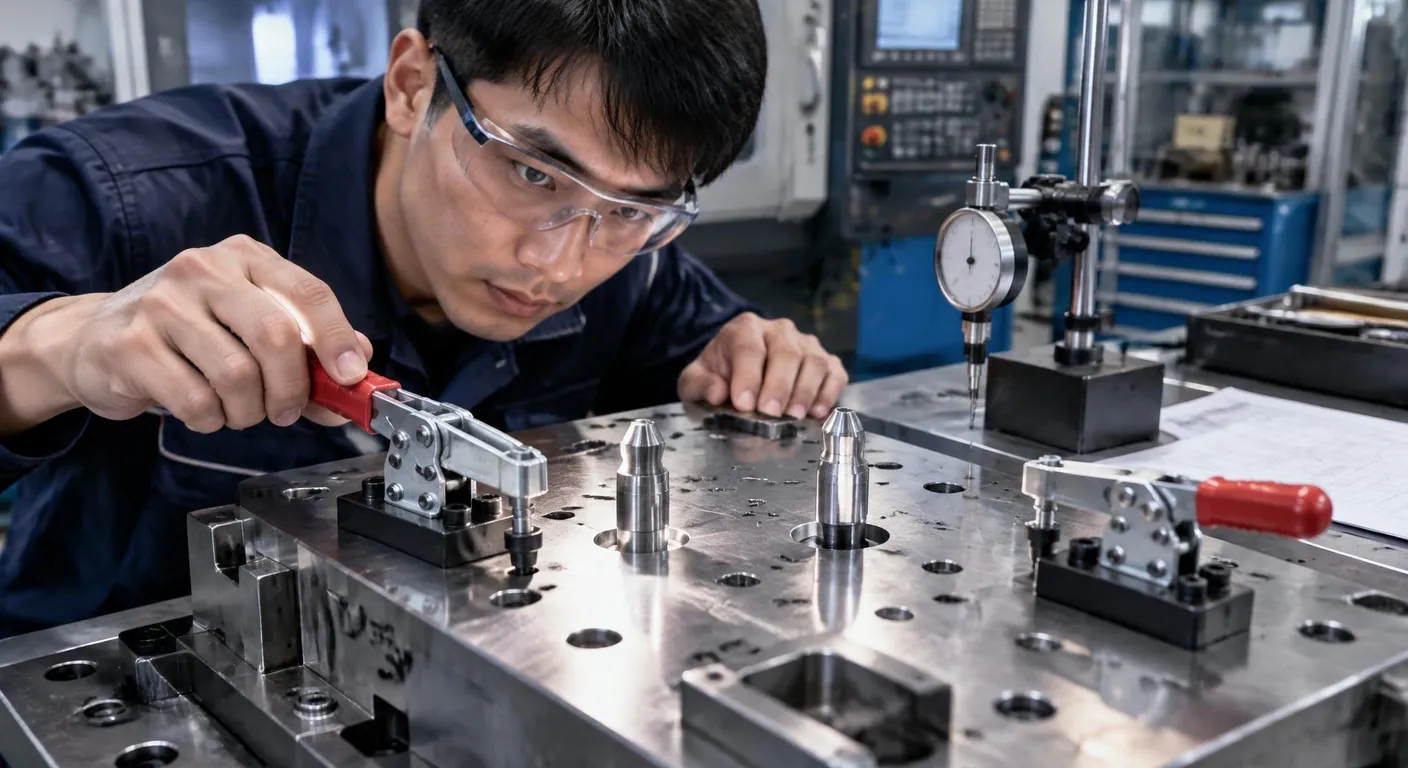
半導體治具製作應從實際握持路徑、快拆頻率與清潔方式反推結構,而不是只依圖面完成外形。需同步確認定位面、止擋、夾持高度、工具可達性與拆裝順序;若技師必須跨越機台或用力拉扯才能取出模具,設計即使尺寸合格,也可能不適合長時間連續使用。判斷時應把安全間隙、手部避讓與交接辨識列為必要條件。
先看握力負荷:
連續作業若需要反覆施力、扭轉或長時間維持不自然姿勢,疲勞會先反映在換模速度與檢查遺漏,而不只是主觀不舒服。兼顧快拆與安全:
快拆機構的價值在於縮短定位、拆卸與確認的連續動作,但仍須保留防呆、鎖固與清潔檢查,不能只追求換模秒數。把疲勞納入排程:
工長排程應把換模、首件確認與人員交接列入節拍,讓工作分配能隨負荷調整,避免疲勞集中在單一技師身上。
■ 把快拆與排程納入流程
半導體治具加工可先依工件接觸面、定位基準與換模動線建立檢核表,再進行試裝與重複定位測試。測試不只看一次裝夾是否到位,也要觀察連續多次拆裝後的阻力、磨耗、清潔死角與鎖固狀態。若快拆件需要過度施力,應回頭檢查把手尺寸、受力方向與干涉位置,並把異常處理方式寫入現場作業標準。
cnc銑床加工的流程安排可將粗加工、精加工、量測、清屑與換模分成清楚節點,讓技師知道何時可交接、何時必須由同一人完成確認。工長排程則應依工件重量、夾持次數與換模密度分配工作,避免高負荷任務連續集中。現場操作員可依換模時間、握力負荷與首件確認結果回報,工長再將資料帶回排程,調整連續作業的人員配置。
■ 比較設計取捨與現場節拍
選用cnc銑床時,不能只比較主軸規格或加工速度,還要看操作員是否能在合理姿勢下完成裝夾、量測與清屑。固定式治具可能讓定位穩定,但換模較慢;快拆方案可縮短切換,卻需要更嚴謹的定位防呆與磨耗管理。工長應以實際換模時間、首件確認時間、握力負荷及返工紀錄共同比較,避免單看單站產能。
| 固定與快拆 |
|---|
| 固定式治具定位穩定、操作邏輯較單純,但換模時間與施力負荷可能較高;快拆治具切換較快,卻須持續管理定位銷、鎖固狀態、清潔與磨耗,適合以實測節拍和異常紀錄判斷。 |
| 排程看什麼 |
| 排程若只看機台可用時間,容易忽略裝夾、首件確認與技師恢復時間;將這些節點列入後,才能比較真實產能,也較容易發現疲勞集中、交接不清或高峰時段返工增加等問題。 |
■ 常見問答 (FAQ)
Q1: 如何判斷治具是否造成技師疲勞?
先記錄單次夾持所需力量、手腕姿勢、拆裝次數、定位確認時間與清潔頻率,再觀察不同班別的差異。這些資料可協助判斷問題來自治具設計、流程安排或排程負荷。
Q2: 快拆治具會不會降低加工穩定性?
快拆不等於省略確認,而是把拆卸、定位與鎖固動作設計得更清楚。評估時應同時檢查防呆方向、固定穩定性、接觸面清潔與首件尺寸確認,避免效率提升換來返工風險。
| 若正評估治具與銑削流程,可先整理工件尺寸、換模頻率、握力負荷與檢查節點,再依實際作業條件比較設計取捨。完成前再逐項核對需求、風險與驗收依據。 |