
cnc車銑複合加工工具保養指南
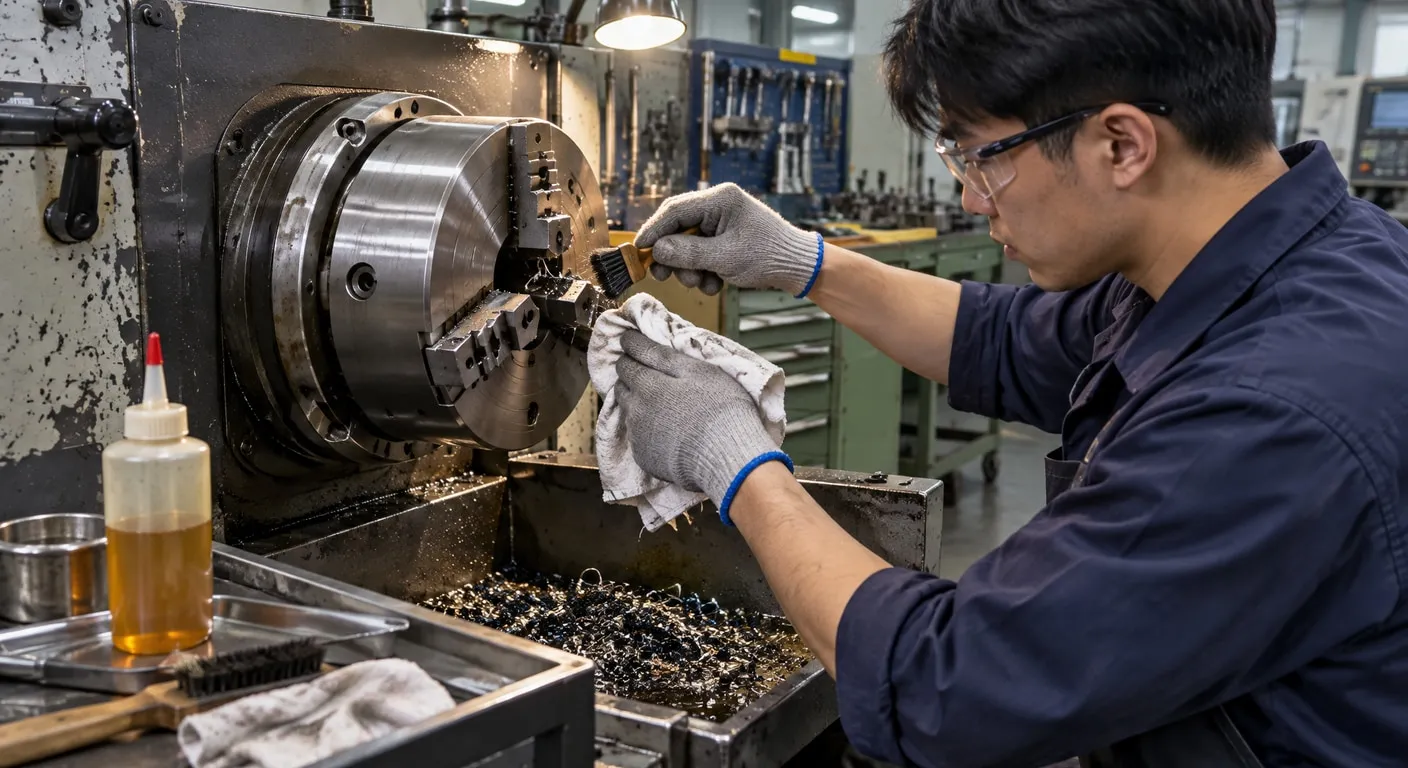
工具保養清潔與壽命管理,並不是加工完成後才擦拭設備,而是把排屑、防鏽、潤滑、磨耗檢驗與校正串成可追蹤的日常流程。對未明示設備條件的現場而言,先辨識風險來源,再決定保養頻率,才能避免清潔方式、油品或量測方法選錯。
■ 先找出磨損與污染來源
cnc車銑複合加工的保養不只清除切屑,還要檢查夾具接觸面、潤滑狀態與防鏽覆膜是否完整,操作員可依規格檢核。若切屑卡在定位面,可能造成裝夾偏移;若油膜過厚,則可能黏附細粉並影響滑動。判斷時應區分加工後立即出現的問題,與長期累積造成的磨耗,避免用單一清潔動作掩蓋機構異常。
cnc車床加工的尺寸不穩,可能來自刀具鈍化、夾持力變化、主軸熱態或導軌污染。檢查模具與刀具時,應把刮痕、崩角、尺寸變化與定位面狀態分開記錄,再對照加工批次與保養紀錄。若只有特定方向偏移,還需檢查夾具平面與基準是否受損,不能僅以更換刀具處理。
先清潔再潤滑:
先以清潔、排屑與防鏽為日常基線,再依加工負載與環境濕度調整潤滑頻率,避免異物讓導軌、夾持面與刀具座提早磨損。分項判讀磨耗:
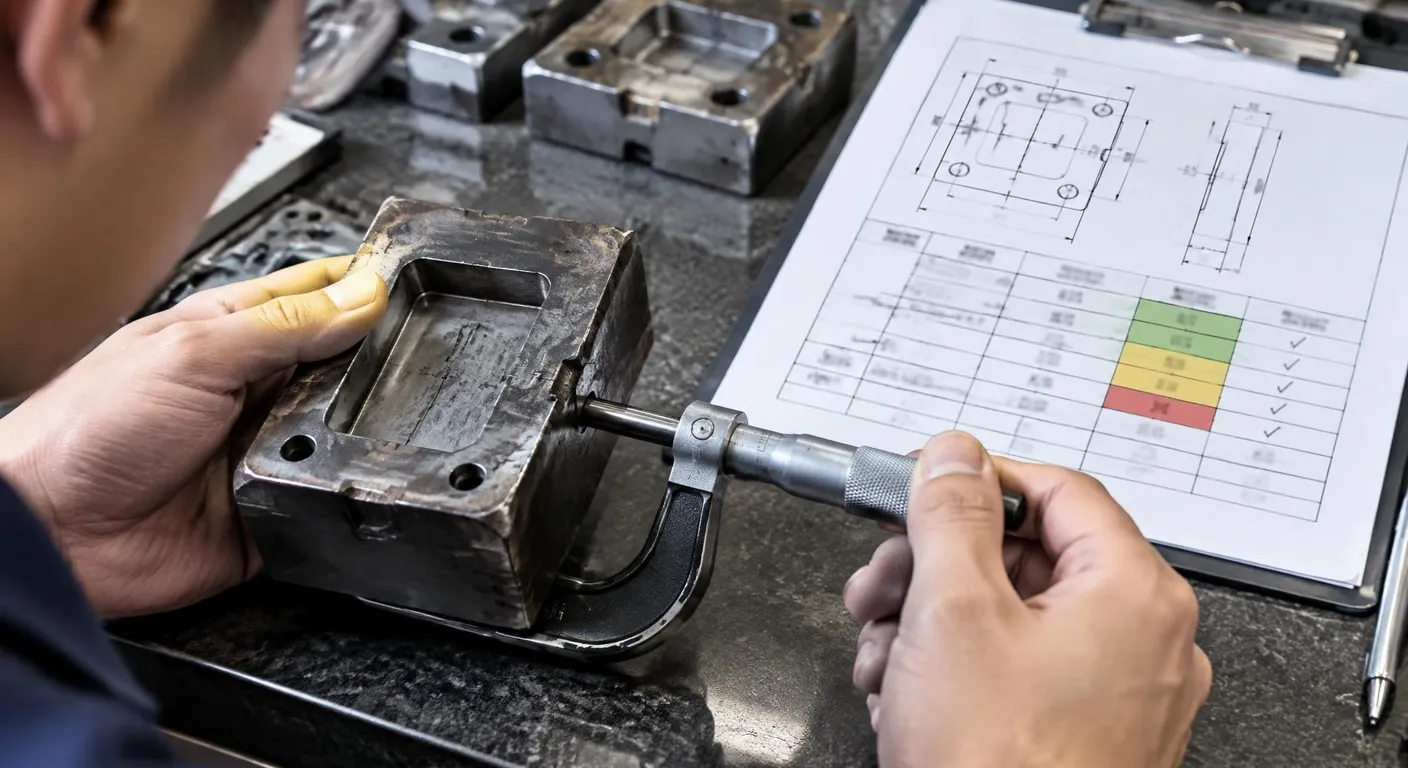
模具、刀具與定位機構應建立可追溯的檢驗紀錄,將磨耗量、刮痕、鏽蝕和尺寸偏移分開判讀,避免只靠外觀決定是否繼續使用。校正留下證據:
長期停機或換線後,應執行基準點、主軸與夾具的校正確認,並保留量測結果,讓異常能追溯到保養、裝夾或加工條件。
■ 建立可重複的保養與校正流程
cnc車床的日常保養可依停機前後分段:先移除切屑與殘留切削液,再擦乾夾頭、刀具座和外露導軌,最後依設備規範補充適量潤滑與防鏽材料。清潔時避免高壓氣流把細屑吹入軸承或滑動機構;完成後以目視、手感和簡單量測確認沒有卡滯、異音或異常間隙。
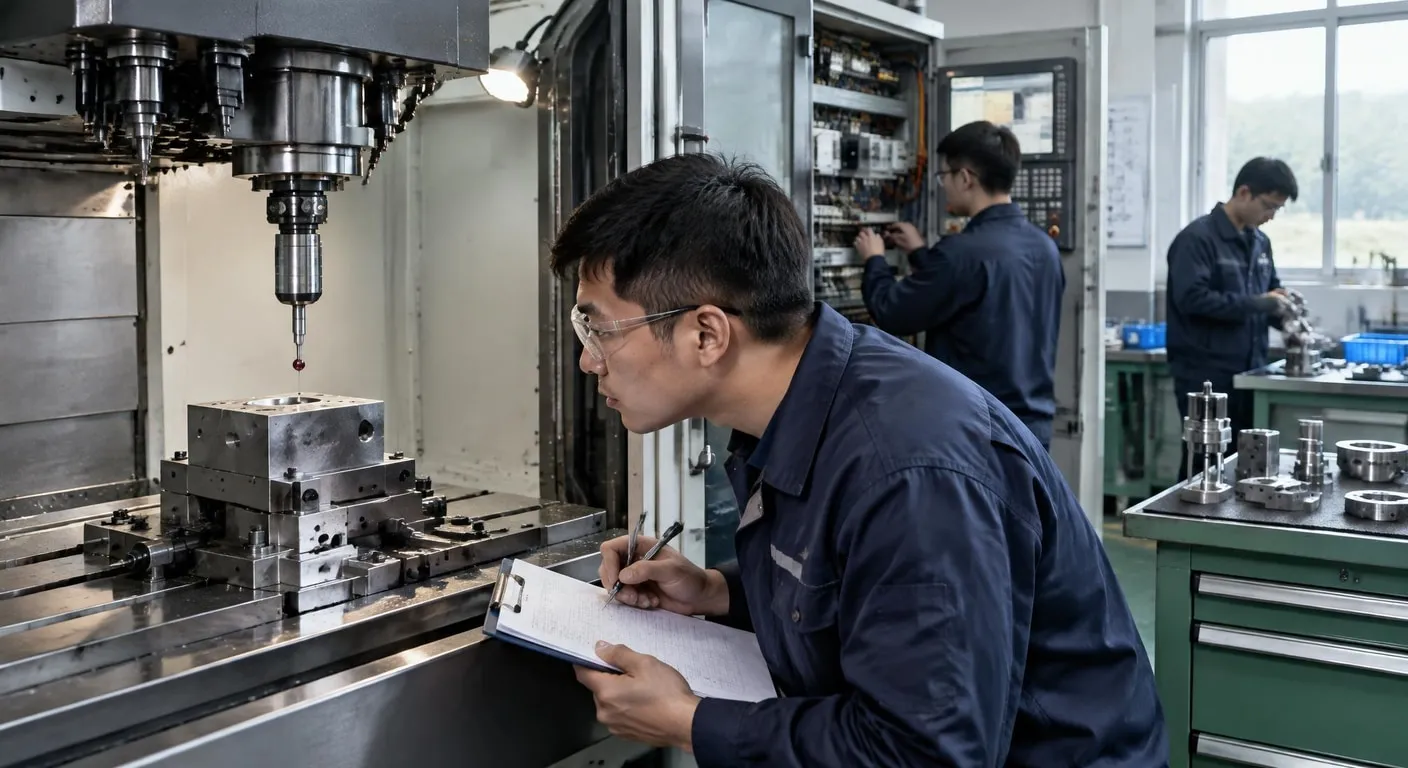
CNC加工若需長期使用,應把保養紀錄連到工件批次、刀具使用次數與量測結果。換線、長時間停機或發生碰撞後,先確認基準點與夾具定位,再檢查主軸、刀具補正和模具磨耗;校正前後都保留數值,並設定超過允收範圍時的停機與複檢條件,降低誤判風險。
■ 依負載選擇壽命管理策略
AI半導體零件加工通常更重視微小刮痕、毛邊、異物與尺寸漂移,因此檢查應偏向高頻清潔、精細量測和批次紀錄;一般少量多樣加工則可依材料、切削液與換線頻率分級。兩者都不能只看刀具是否仍能切削,還要比較表面品質、重複定位和校正資料,才能在延長壽命與降低風險間取捨。
| 保養層級比較 |
|---|
| 日常清潔適合處理切屑、油泥與表面鏽蝕,重點在避免異物進入機構;週期保養則需檢查潤滑、夾持、定位與尺寸校正,投入時間較多但能及早發現累積性磨耗。 |
| 壽命取捨 |
| 若只追求延長刀具使用次數,可能增加毛邊、尺寸漂移與後續重工風險;若採較保守的更換與校正條件,耗材管理較嚴格,卻有助於維持品質與追溯判斷。 |
■ 常見問答 (FAQ)
Q1: 設備出現尺寸漂移時,應先做什麼?
先停止造成異常的加工條件,清除切屑與油泥,再檢查刀具座、夾具、導軌與定位面是否有鏽蝕或碰傷。完成清潔後,以基準件或量測儀器確認尺寸與重複定位,最後才恢復生產。
Q2: 工具保養週期要如何安排?
應依加工材料、切削液狀態、負載與使用頻率設定週期,並以磨耗量、表面鏽蝕、潤滑狀況及量測結果共同判斷。固定週期是起點,若環境或工件變化,仍需調整檢查密度。
| 若正面臨刀具壽命不穩、夾具鏽蝕或尺寸漂移,建議先整理設備、工件與保養紀錄,再依檢核結果安排合適的改善優先順序。 |